איך לבחור רתכת אלקטרודה (MMA): המדריך המלא לרכישה נכונה
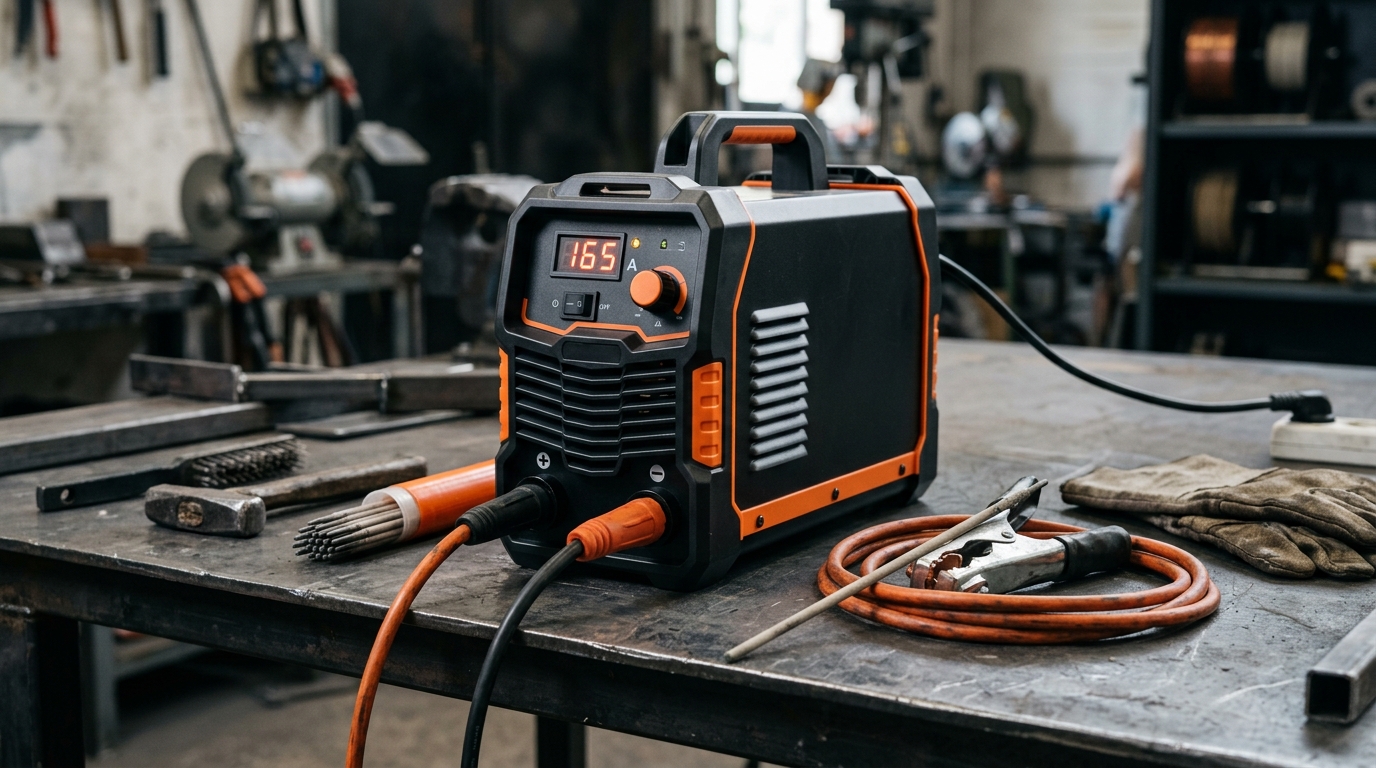
ריתוך באלקטרודה מצופה (MMA / Stick Welding) הוא השיטה הוותיקה, הניידת והעמידה ביותר בעולם המתכת. בין אם אתם חובבים שרוצים לבנות שער או מדף בחצר, ובין אם אתם מסגרים ורתכים מקצועיים שיוצאים לעבודות תיקון והתקנה בשטח – רתכת אינוורטר איכותית היא הלב של ארגז הכלים שלכם.
אבל כשנכנסים לחנות כלי עבודה או גולשים באינטרנט, המגוון מבלבל: רתכות ב-350 ש"ח לצד רתכות ב-3,500 ש"ח, מפרטים מפוצצים במונחים טכניים באנגלית, ומדבקות שמבטיחות "300 אמפר" במכשיר ששוקל כמו קופסת נעליים. כדי שלא תזרקו כסף לפח ותמצאו את עצמכם עם רתכת שנכבית כל שתי דקות או מדביקה אלקטרודות – הנה המדריך המפורט של כל מה שאתם באמת צריכים לדעת לפני שאתם קונים.
1. מחזור עבודה (Duty Cycle) – המדד החשוב ביותר
אם יש נתון אחד שאתם חייבים לבדוק על לוחית היצרן בגב הרתכת – זה ה-Duty Cycle (מחזור עבודה).
מחזור עבודה נמדד באחוזים מתוך חלון זמן סטנדרטי של 10 דקות רצופות. לדוגמה: אם לרתכת יש דיוטי סייקל של 60% ב-160 אמפר, פירוש הדבר הוא שתוכלו לרתך ברצף בזרם של 160A במשך 6 דקות מלאות, וב-4 הדקות הנותרות הרתכת חייבת לנוח ולהתקרר (המאוורר פועל, אך המעגל החשמלי נכנס להגנה תרמית).
יצרנים איכותיים בודקים את הדיוטי סייקל לפי התקן האירופי המחמיר (EN 60974-1) בטמפרטורת סביבה של 40 מעלות צלזיוס. לעומת זאת, יצרני "מדבקה" זולים בודקים את הרתכת בטמפרטורת חדר ממוזגת של 20 מעלות בלבד! בשטח, רתכת זולה כזו שנבדקה ב-20 מעלות תרתך לכם בקיץ הישראלי אלקטרודה וחצי בלבד לפני שתיכנס להגנה תרמית. תמיד ודאו שהנתונים נמדדו ב-40°C.
2. מתח ריקם (OCV - Open Circuit Voltage) – הסוד להצתה חלקה
רבים מתמקדים באמפר ושוכחים את הוולטים. מתח ריקם (OCV - Open Circuit Voltage) הוא המתח החשמלי שקיים בין ידית האלקטרודה לבין מלקחי ההארקה כאשר הרתכת דולקת אך עדיין לא יצרתם קשת חשמלית.
ישנן אלקטרודות מקצועיות (כגון אלקטרודות בסיסיות 7018 או אלקטרודות מיוחדות לנירוסטה ויציקה) שהמתח המינימלי הנדרש לעבודה איתן הוא 70V ומעלה. אם תקנו רתכת בעלת מתח ריקם נמוך (כמו 50V–60V), הרתכת פשוט לא תצליח להצית את האלקטרודה כראוי או שהיא תידבק ללא הרף – ולכן לא כל רתכת מתאימה לעבודה עם כל סוגי האלקטרודות, וחובה לבדוק התאמה מראש.
- מתח ריקם נמוך (45V–55V): מאפיין רתכות פשוטות וזולות. מתאים בעיקר לאלקטרודות רוטיליות בסיסיות (כגון 6013 או Z-11), אך יקשה מאוד על הצתה מחדש של אלקטרודה חמה ויגרום להידבקויות מרובות.
- מתח ריקם גבוה (70V–85V): מאפשר הצתה מיידית וחלקה כבר בנגיעה הראשונה (קשת רכה ויציבה). זהו תנאי הכרחי לעבודה עם אלקטרודות הדורשות 70V מינימום.
3. נצילות (Efficiency), צריכת חשמל והתאמה לתשתית בשטח
התאמת צריכת החשמל לפחת/מבטח בשטח: נקודה קריטית שחשוב לבדוק היא דרישת החשמל של הרתכת והאם היא תואמת לתשתית בשטח. אם רתכת מוציאה 100 אמפר בריתוך אך דורשת הזנה עם פחת/מבטח של 25 אמפר כדי לא לקפוץ – לא בכל מקום, דירה או אתר עבודה תוכלו בכלל להפעיל אותה. לעומת זאת, ישנן רתכות איכותיות שיודעות לנצל את החשמל בצורה מיטבית ויעבדו ב-100 אמפר יציב גם עם פחת של 16 אמפר רגיל מבלי להקפיץ את החשמל, מה שמאפשר עבודה חלקה וגמישה בכל מקום.
נצילות (Efficiency): לא כל החשמל שנמשך מהשקע הופך לקשת ריתוך – חלקו נפלט כחום ברתכת. רתכות אינוורטר מודרניות מציגות נצילות של כ-80%–88% (לעומת רתכות שנאי כבדות של פעם שהגיעו בקושי ל-50%). ככל שהנצילות גבוהה יותר, הרתכת מתחממת פחות, מנצלת כל ואט בצורה יעילה ושומרת על הרכיבים לאורך זמן.
טכנולוגיית PFC (Power Factor Correction): אם אתם מתכננים לעבוד עם גנרטור או עם כבל מאריך ארוך (מעל 25 מטר), חפשו רתכת המצוידת במנגנון PFC. מנגנון זה מיישר את צריכת הזרם, מאפשר להוציא זרם ריתוך מקסימלי משקע ביתי רגיל של 16 אמפר מבלי להקפיץ פקקים, ומגן על הכרטיס האלקטרוני משינויי מתח.
4. פונקציות חכמות: Hot Start, Arc Force, Anti-Stick ו-VRD
רתכות אינוורטר מתקדמות מגיעות עם פונקציות אלקטרוניות חכמות שמקלות מאוד על העבודה ומבטיחות תפר איכותי:
🔥 הצתה חמה (Hot Start)
מקפיצה את הזרם ב-20%–40% לשבריר שנייה ברגע המגע הראשוני. מחממת מיד את המתכת הקרה ומונעת את תופעת ההידבקות המעצבנת בהתחלת התפר.
⚡ כוח קשת (Arc Force)
מזהה מתי הקשת מתקצרת ומעלה זרם מיידית. מונע מהאלקטרודה להיתקע באמבט הנוזלי ומאפשר חדירה עמוקה יותר בריתוך פרופילים עבים ובזוויות קשות.
🛡️ מניעת הדבקות (Anti-Stick)
במידה והאלקטרודה נדבקה, הזרם נחתך לאפס תוך שבריר שנייה. האלקטרודה לא מתלהטת, הציפוי לא נשרף, ואפשר לנתק אותה בקלות ביד ולהמשיך לעבוד.
🦺 מנגנון בטיחות (VRD)
מוריד את מתח הריקם מ-70V ל-12V–20V בזמן מנוחה כדי למנוע התחשמלות. קריטי לעבודה במקומות לחים, גשומים, בתוך מיכלי מתכת או על פיגומים.
5. דברים שחייבים לבדוק בחנות לפני הקנייה
- אמפר אמיתי מול פיקטיבי: אל תסתנוורו משמות כמו "WeldMaster 300A". אלקטרודה 2.5 מ"מ דורשת 60-90A, אלקטרודה 3.25 מ"מ דורשת 100-140A, ואלקטרודה 4.0 מ"מ דורשת 140-180A. רתכת שמוציאה 160A–180A אמיתיים ב-60% דיוטי סייקל תספיק ל-95% מצרכי המסגריה והחובב.
- חיבורי דינזה (Dinse): העדיפו חיבורי Dinse 35-50 מסיביים על פני חיבורי Dinse 10-25 קטנים שנוטים להתחמם ולהינמס בעבודה רציפה.
- איכות הכבלים והידיות: ודאו שהכבלים עשויים נחושת מלאה (לפחות 16-25 ממ"ר) ולא אלומיניום מצופה (CCA). חפשו מלקחי הארקה מסיביים עם מגע נחושת עבה וידית אלקטרודה מחומר תרמו-פלסטי איכותי.
- טכנולוגיית IGBT: העדיפו רתכות המבוססות על טרנזיסטורי IGBT מודרניים על פני טכנולוגיות MOSFET ישנות.
- אחריות ושירות: רכשו רק מיבואן מוכר שמספק אחריות מקומית ומעבדת תיקונים עם חלקי חילוף זמינים בישראל.
מתלבטים לגבי רתכת או פרמטרי עבודה?
מוזמנים להיעזר ב-מחשבון הריתוך המקצועי שלנו לקבלת נתוני אמפר ואלקטרודות מדויקים לפי עובי הברזל, או לפנות אלינו לייעוץ אישי.
מחפשים רתך, מסגר מקצועי או מסגריה באזור גוש דן?
U.E.S Metal מספקת שירותי מסגרות וריתוך ברמה הנדסית בתל אביב, רמת גן, גבעתיים, חולון, בת ים וסביבת גוש דן.