אלקטרודה מצופה (MMA): המדריך המלא לפענוח תוויות, קוטביות DCEP/DCEN וטכניקת עבודה
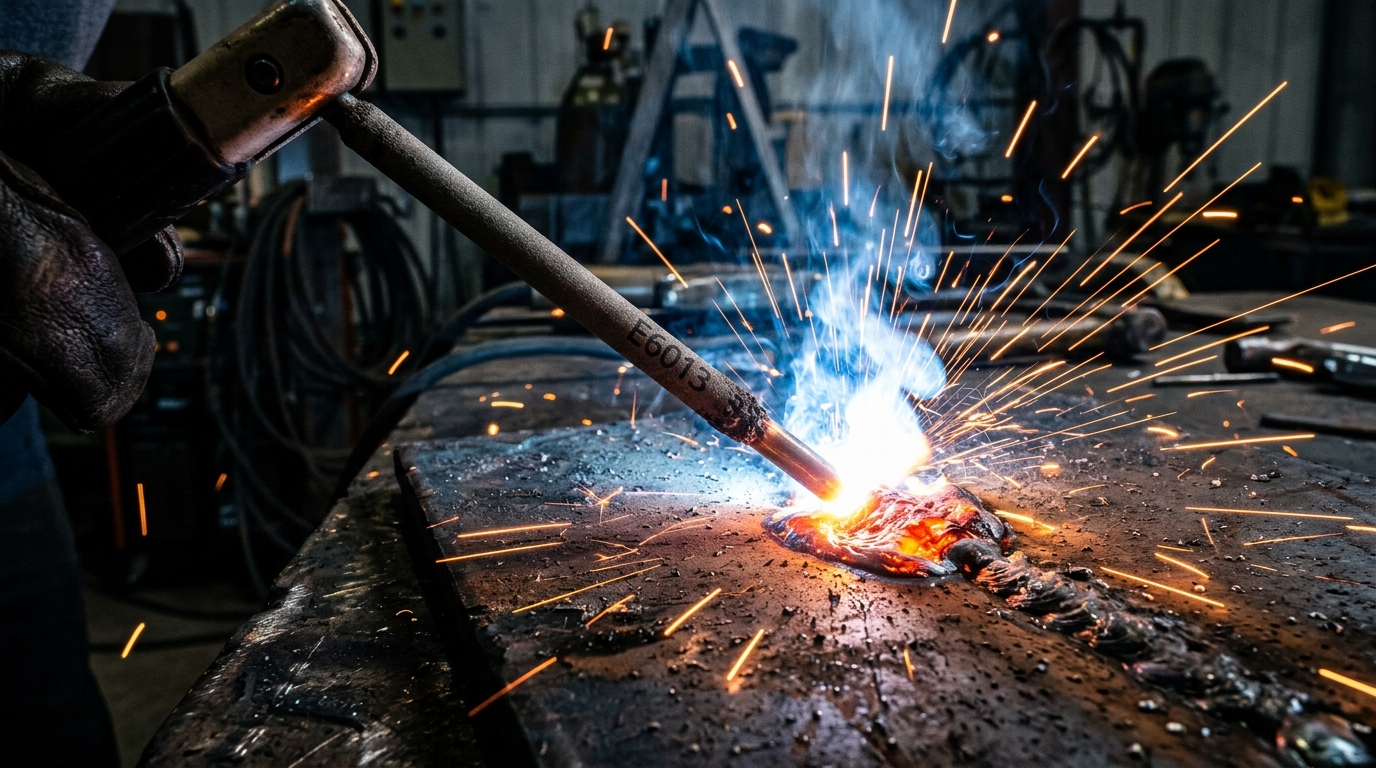
אלקטרודה מצופה היא מוט מתכת מתכלה המשמש כחומר מילוי ואיחוי בתהליך הריתוך בקשת חשמלית ידנית (SMAW / MMA). במהלך הריתוך, האלקטרודה מוליכה את הזרם החשמלי, יוצרת את הקשת הלוהטת, ומותכת ישירות לתוך אזור החיבור יחד עם מתכת הבסיס ליצירת אמבט הריתוך.
האלקטרודה מורכבת משני חלקים עיקריים שפועלים בסינרגיה מטלורגית מושלמת:
🔩 1. ליבת המתכת (Core Wire)
מוט המתכת הפנימי שמוליך את הזרם החשמלי והופך לחומר המילוי של התפר. קיימים הבדלים בהרכב הליבה בין פלדה רגילה (ברזל שחור), נירוסטה וסגסוגות מיוחדות.
דגש חשוב: קוטר האלקטרודה הנקוב (למשל 2.5 מ"מ או 3.25 מ"מ) נקבע תמיד לפי עובי הליבה בלבד, ללא עובי הציפוי!
🛡️ 2. ציפוי האלקטרודה (Flux Coating)
שכבת אבקות וכימיקלים העוטפת את הליבה. לציפוי יש שלושה תפקידים קריטיים:
• הגנה מפני חמצון: שריפת הציפוי מייצרת מעטפת גז מגן ושכבת שלאקה (Slag) המבודדות את אמבט הריתוך מחמצן וחנקן שבאוויר.
• ייצוב הקשת: החומרים בציפוי מייננים את האוויר ומאפשרים קשת יציבה ורכה.
• שיפור תכונות התפר: החדרת יסודות סגסוגת שמחזקים את הריתוך ומשפרים את המבנה המטלורגי של החיבור.
🏷️ איך מפענחים את הסימון על האלקטרודה? (התקן האמריקאי AWS)
על כל אלקטרודה תקנית מודפס קוד בינלאומי. הקוד הנפוץ ביותר בישראל ובעולם נקבע לפי התקן של איגוד הריתוך האמריקאי (AWS). לדוגמה, הקוד המוכר ביותר: E 60 1 3
🔬 פענוח הספרה הרביעית (סוג הציפוי, הזרם והקוטביות): מה ההבדל בין 0, 3 ו-8?
הספרה הרביעית היא המשמעותית ביותר לקביעת אופי הקשת, עומק החדירה, וסוג הזרם שבו יש להשתמש:
ציפוי צלולוזי עם נתרן (Cellulose Sodium)
- • סוג זרם וקוטביות: פועלת אך ורק ב-DCEP (זרם ישר, פלוס בידית).
- • אופי הקשת: קשת עוצמתית, חודרת ואגרסיבית מאוד (Digging Arc) שמייצרת חדירה עמוקה ביותר לתוך השורש.
- • הגז והשלאקה: שריפת התאית מייצרת כמות גז מגן גדולה ושכבת שלאקה דקה במיוחד שמתנקה במהירות.
- • שימוש עיקרי: מעבר שורש (Root Pass) בצנרת לחץ, קונסטרוקציות שדה, וריתוך על ברזל מלוכלך וחלוד.
ציפוי רוטילי עם אשלגן (Rutile Potassium)
- • סוג זרם וקוטביות: פועלת ב-AC או DC (הן DCEP והן DCEN). סלחנית במיוחד!
- • אופי הקשת: קשת רכה, שקטה, יציבה וחלקה עם מינימום נתזים (Spatter). הצתה והצתה חוזרת קלות ביותר.
- • הגז והשלאקה: שלאקה עבה, זגוגית ונוזלית שמכסה את התפר ומתקלפת כמעט מעצמה לאחר קירור.
- • שימוש עיקרי: אלקטרודת ברירת המחדל למסגרות כללית, שערים, סורגים, רהיטי ברזל ופחים דקים.
ציפוי בסיסי דל מימן + אבקת ברזל (Low Hydrogen)
- • סוג זרם וקוטביות: פועלת ב-DCEP (עדיפות עליונה) או ב-AC במכונות בעלות מתח ריקם גבוה.
- • אופי הקשת: קשת חלקה עם קצב מילוי גבוה (הודות לאבקת הברזל בציפוי), מתכת תפר טהורה וצפופה ביותר.
- • עמידות מכנית: חוזק מבני אדיר (70,000 PSI) ועמידות מעולה בסדקים תחת עומסים כבדים ורעידות.
- • דגש קריטי: רגישה ללחות! מחייבת ייבוש בתנור (Re-Dry ב-250°C–350°C) ושמירה בתרמוס מחומם בשטח.
⚡ קוטביות בריתוך: מה זה DCEP מול DCEN ואיך זה משפיע על התפר?
בריתוך בזרם ישר (DC), הזרם זורם תמיד בכיוון אחד קבוע – מהשלילי אל החיובי. למיקום חיבור הידית (האלקטרודה) ביחס לתופסן הארקה יש השפעה דרמטית על עומק החדירה ועל חום אמבט הריתוך:
Direct Current Electrode Positive (פלוס בידית)
החיבור: ידית האלקטרודה מחוברת לקוטב החיובי (+), ותופסן הארקה מחובר לקוטב השלילי (-).
🔥 חלוקת החום: האלקטרונים זורמים מהארקה ומתנגשים בעוצמה בקצה האלקטרודה. כתוצאה מכך, כ-70% מהחום מתרכז באמבט הריתוך.
🎯 התוצאה: חדירה עמוקה במיוחד (Deep Penetration), קשת יציבה ומלאת כוח.
🏆 למה זה משמש: תקן הזהב לאלקטרודות בסיסיות (E7018), צלולוזיות (E6010), וריתוך קונסטרוקציות ופלדות עבות הדורשות חוזק הנדסי מקסימלי.
Direct Current Electrode Negative (מינוס בידית)
החיבור: ידית האלקטרודה מחוברת לקוטב השלילי (-), ותופסן הארקה מחובר לקוטב החיובי (+).
❄️ חלוקת החום: האלקטרונים זורמים מהאלקטרודה אל החומר המרותך, וקצב התכת האלקטרודה מהיר יותר ביחס לחדירה.
🎯 התוצאה: חדירה רדודה (Shallow Penetration), פחות עיוותי חום בברזל, וקצב מילוי מהיר.
🏆 למה זה משמש: מעולה לריתוך פחים דקים (כדי לא לחורר או לשרוף את החומר - Burn-through), תיקוני פחחות, ושימושים ייעודיים בריתוך MIG עם חוט ממולא.
🔍 פענוח תווית יצרן: מקרא אלקטרודת זיקה (Zika Z-11 E6013)
כשמקבלים חבילת אלקטרודות חדשה, הדבר הראשון שנעשה הוא לעבור על תווית הוראות היצרן. התווית היא "תעודת הזהות" של האלקטרודה. אם אין תווית תקנית – לא מרתכים!
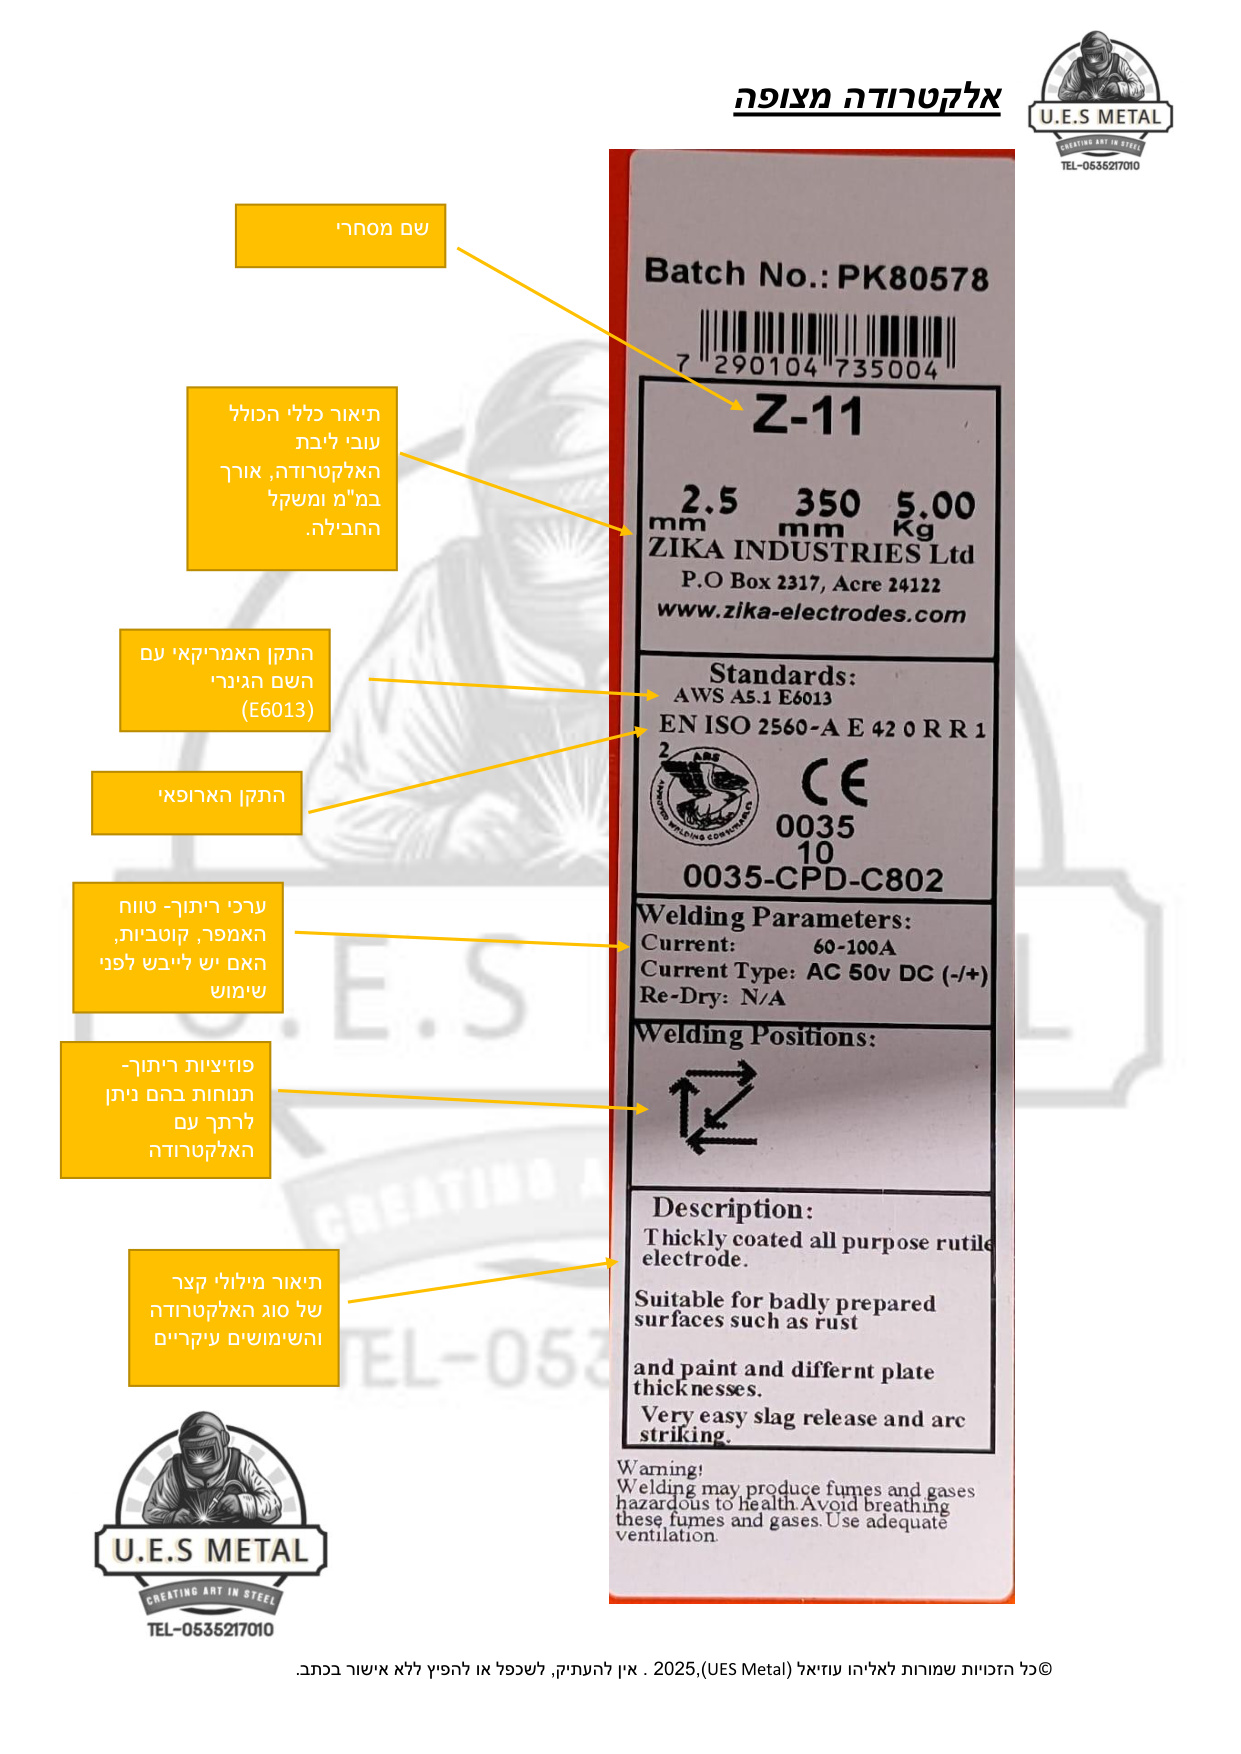
1. שם מסחרי ומידות ליבה
Z-11: השם המסחרי המוכר של זיקה. ליבה בקוטר 2.5 מ"מ, אורך 350 מ"מ, ומשקל חבילה כולל של 5.00 ק"ג.
2. תקן אמריקאי ואירופאי
עמידה בתקן AWS A5.1 E6013 ובתקן האירופאי EN ISO 2560-A עם סימון תקן CE בינלאומי.
3. טווח אמפראז' וסוג זרם (Welding Parameters)
זרם עבודה: 60–100 אמפר. סוג זרם: AC 50V / DC (-/+) – כלומר פועלת הן בזרם חילופין והן בזרם ישר (DCEP ו-DCEN כאחד!).
4. ייבוש מוקדם (Re-Dry) ופוזיציות
Re-Dry: N/A – אינה דורשת חימום בתנור לפני הריתוך (מוכנה לשימוש ישר מהאריזה). חצי הפוזיציות מעידים על התאמה לכל מצבי הריתוך.
🔺 שיטת "משולש הריתוך" של ליקו (U.E.S Metal)
כשאתם מורידים את המסכה, כל תשומת הלב שלכם חייבת להיות מרוכזת בשלושה גורמים פיזיים:
שמירה על מרחק מדויק בין קצה האלקטרודה למתכת (כעובי קוטר ליבת האלקטרודה). קשת ארוכה מדי גורמת לנתזים כבדים, איבוד גז מגן וחדירת חמצן. קשת קצרה מדי תדביק את האלקטרודה.
זווית נכונה ביחס לחומר (לרוב 70°–80° בכיוון הגרירה Drag). הזווית "דוחפת" את השלאקה לאחור ומונעת ממנה לעקוף את אמבט הריתוך ולהיכלא בתוך המתכת (Slag Inclusion).
תנועה איטית מדי תגרום לעומס חום, התכת יתר, "גושים" ועיוותים. תנועה מהירה מדי לא תייצר חדירה מספקת והחיבור יהיה שטחי וחלש. מהירות נכונה שומרת על אמבט ריתוך אחיד ועגול.
💡 5 כללי ברזל לכיוון אמפראז' ועבודה נכונה
מחפשים רתך, מסגר מקצועי או מסגריה באזור גוש דן?
U.E.S Metal מספקת שירותי מסגרות וריתוך ברמה הנדסית בתל אביב, רמת גן, גבעתיים, חולון, בת ים וסביבת גוש דן.